Karhennusterät
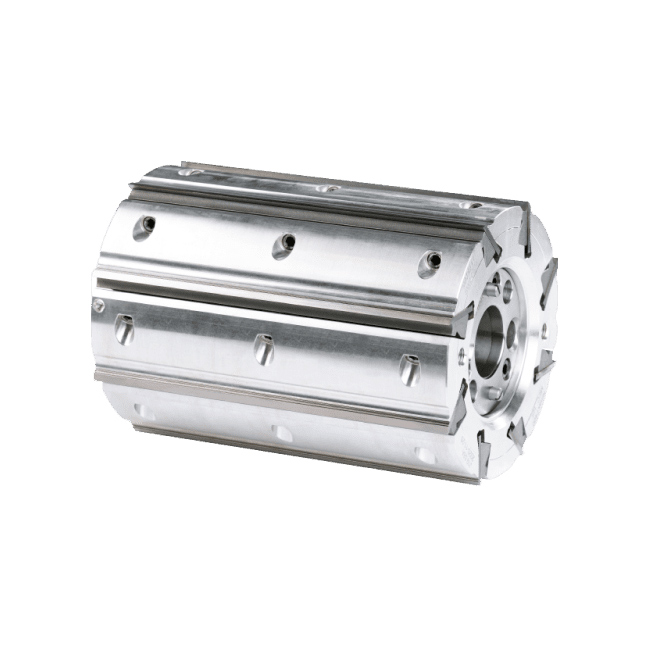
Karhennusterät valmistetaan yleensä profiilikutterien 8 mm:n vahvuisiin uralappuihin. Paras tulos saadaan, kun karhennusmuodot hiotaan omassa kutterissaan, jolloin saavutetaan tarkin harjajako. Karhennuksia tehdään myös juotetuilla paloilla oleviin kursoihin. Karhennuksia voi tehdä myös pyöristyskursoihin ja erilaisiin muotoihin.
Rintakulma ja pinnanlaatu
Karhennusterän rintapinnan asteella on pintaan myös oleellinen vaikutus. Negatiivisella rintakulmalla saavutetaan karkeampi pinta. Terät valmistetaan 2 mm harjajaolla. Kaksileikkuisissa terissä on harjajako 1 mm, mutta molemmissa muoto on sama puun pinnassa, syvyys 0,5 mm ja harjojen jako 0,5 mm.
23°:n rintakulma on kutterin rungon mukainen. Tällöin uusi terä tekee ”terävän” urituksen pintaan, mikä poikkeaa paljon sahapinnasta, mutta maali pysyy pinnassa. Ajomäärät tällaisilla terillä voivat olla satoja tuhansia metrejä syöttönopeudesta riippuen. Esim. Z 8 terällä voi ajaa 120 m / min.
Käyttö ja terän kestävyys
Terän vähitellen tylsyessä pinta alkaa muistuttamaan enemmän sahapintaa. Negatiivisella rintakulmalla saavutetaan karkeampi pinnan laatu, mutta silloin terä tylsyy nopeasti. Karhennusteriä käytetään myös esityöstöterinä ensimmäisellä alakutterilla. Karhennettu eli mikrouritettu pinta säästää maalia ja maali myös pysyy pinnassa.
Kysy lisää karhennusteristä!
Soita ja kysy lisää Karilta tai lähetä meille sähköpostia.